


O sling pentru ochi poate arăta perfect și poate fi totuși o răspundere. O chingă de cablu de sârmă de 16 mm asigurată cu manșon presată cu o matriță potrivită la tonaj complet, folosind o virol...
READ MORE
Un procesor de cabluri din Asia de Sud-Est a respins recent aproape 30% dintr-un lot recoacet, deoarece bobinele s-au lipit împreună, iar straturile exterioare au fost zgâriate fără reparații. Profilul cuptorului a fost corect, atmosfera de protecție a fost stabilă, iar timpul ciclului a fost potrivit cu specificațiile materialului. Defecțiunile nu au venit de la tratamentul termic în sine. Ele proveneau de la suporturile de recoacere pentru bobinatoarele de sârmă care țineau bobinele în timpul ciclului.
Suporturile de recoacere pentru bobinatoarele de sârmă nu sunt cutii pasive care doar transportă bobinele în cuptor. Ele controlează cât de mult contactul face suprafața firului cu structurile de oțel, cât de liber circulă atmosfera cuptorului între straturi, cât de uniform stiva distribuie greutatea și cât de mult abuz mecanic suferă marginile bobinei în timpul încărcării și descărcării. În recoacere în loturi, designul suportului este una dintre cele mai directe variabile pe care o plantă le poate schimba pentru a elimina defectele de lipire și zgâriere fără a atinge setările cuptorului.
Acest articol explică ce sunt suporturile de recoacere, de ce provoacă sau vindecă cele mai frecvente defecte de recoacere în lot, ce tipuri de suport și materiale sunt disponibile și cum să selectezi, să integrezi și să întreținem purtătorii, astfel încât să funcționeze constant pe parcursul anilor de serviciu. De asemenea, conectează deciziile transportatorului la linia mai largă de prelucrare a sârmei, inclusiv echipamentele de bobinare, bobinare și de recoacere a capătului cablului de sârmă.
Din 1992, compania noastră a fabricat echipamente de prelucrare a cablurilor de sârmă, inclusiv mașini de recoacere a cablurilor de oțel, mașini de bobinare, mașini de presare hidraulice și accesorii potrivite, pentru clienți din mai mult de o duzină de țări. Îndrumarea din acest articol reflectă modelele de câmp pe care le-am observat atunci când procesoarele își combină liniile de recoacere a bobinei cu operațiunile de recoacere finală și de finisare.
Suporturile de recoacere pentru bobinatoarele de sârmă influențează direct dacă un lot de sârmă recoaptă iese curat sau devine resturi; selecția purtătorului merită aceeași atenție ca și calibrarea cuptorului.
Purtători de recoacere pentru bobinele de sârmă: definiție și rol în recoacerea în loturi
Un suport de recoacere este un coș, tavă, cadru sau dispozitiv de fixare reutilizabil care susține bobine de sârmă în timpul recoacerii în loturi. Menține geometria bobinei intactă, separă straturile adiacente, astfel încât suprafețele de sârmă să nu se sude împreună, permite atmosferei cuptorului și căldurii să ajungă la fiecare tură și face ca stiva să fie stabilă mecanic, astfel încât să poată fi ridicată cu o macara, un împingător sau o mașină de încărcare fără a se deplasa.
Într-o operațiune tipică de recoacere în loturi, sârma este înfășurată pe o bobină, coborâtă pe un suport și stivuite două, trei sau patru suporturi înălțime în interiorul unui cuptor cu clopot sau a unui cuptor cu casetă. Cuptorul este sigilat, purjat cu azot sau hidrogen, încălzit la temperatura de recoacere, menținut pentru timpul necesar de înmuiere și apoi răcit într-un mod controlat. Fiecare etapă a acelui ciclu exercită forțe asupra firului pe care trebuie să îl gestioneze transportatorul.
Contactul direct între straturile bobinei este problema centrală. La temperaturi de recoacere, suprafețele curate din oțel se pot lega prin difuzie, în special sub presiunea compresivă a bobinelor stivuite. Un suport bine proiectat reduce aria de contact, introduce caracteristici de separare, cum ar fi plăci perforate sau plasă de sârmă și distribuie greutatea moartă a stivei, astfel încât niciun strat nu suportă încărcătură locală excesivă.
Purtătorii afectează și circulația atmosferei. În recoacere cu clopot de hidrogen, de exemplu, gazul trebuie să curgă prin stiva de bobine și să îndepărteze contaminanții de pe suprafață. Un purtător cu o zonă deschisă scăzută blochează fluxul, prelungește timpul ciclului și creează variații locale în starea oxidului. Un suport cu perforații generoase, geometrie rigidă și suporturi plasate cu grijă oferă atmosferei o cale previzibilă în jurul și prin bobine.
În cele din urmă, suportul este un instrument reutilizabil. Trebuie să supraviețuiască sutelor de cicluri de încălzire, răcire și manipulare mecanică fără a se distorsiona. Această cerință determină alegerea metodei de construcție și a materialului, ambele fiind examinate mai târziu în acest ghid.
Tratați suportul de recoacere ca pe o componentă termică și mecanică a cuptorului, nu ca pe un simplu recipient de depozitare.
Defecte de lipire și zgâriere: de ce designul suportului decide calitatea bobinei
Lipirea este fuziunea suprafețelor de sârmă adiacente la punctele de contact localizate. Zgârierea este abraziunea mecanică a suprafeței firului atunci când straturile se deplasează unul față de celălalt în timpul încălzirii, răcirii sau manipulării cuptorului. Ambele defecte sunt printre cele mai frecvent raportate probleme de calitate în recoacerea în serie a sârmei și tijei de oțel. Obiectivul multor reproiectări ale suportului de recoacere este tocmai acela de a preveni aceste două defecte.
Datele discutate mai jos provin din înregistrările defectelor colectate în cadrul mai multor operațiuni de recoacere în loturi care procesau sârmă de oțel cu carbon mediu pe suporturi stivuibile. Deși fiecare fabrică are propriul amestec de starea cuptorului, calitatea atmosferei și calitatea materialului, distribuția cauzelor defectelor urmează modele remarcabil de consistente. În mai mult de 60 la sută din cazurile raportate, cauza principală a implicat transportatorul mai degrabă decât controlerul cuptorului. Am grupat rapoartele în cinci categorii de origine a defectelor, astfel încât echipele de procesare să poată vedea unde îmbunătățirile operatorului au cel mai mare efect de pârghie. Graficul de mai jos arată cum au fost atribuite cauzele defectelor înainte ca plantele să-și optimizeze suporturile de recoacere.
Atribuirea defectelor la recoacerea în serie a bobinelor de sârmă înainte de optimizarea suportului
Lipirea între straturile bobinei adiacente 42%
Zgârierea cauzată de suporturi aspre sau deformate 26%
Deformarea bobinei la sarcina de stivuire 14%
Decolorarea suprafeței din cauza fluxului de gaz blocat 11%
Manipularea daunelor în timpul transferului de la bobinator la cuptor 7%
Patru din cinci categorii de defecte din diagramă sunt direct legate de designul suportului sau de starea acestuia. Lipirea între straturile de bobine adiacente a reprezentat cea mai mare pondere, la 42% din defectele raportate; acest lucru are loc atunci când presiunea de contact și temperatura sunt suficient de mari pentru a începe legarea prin difuzie. Suporturile cu suprafețe plate și continue oferă firului mai puține puncte de contact, dar suprafețe de contact mai mari, ceea ce crește paradoxal riscul de lipire deoarece fiecare punct de contact poartă o presiune locală mare. Suporturile perforate cu nervuri de sprijin înguste reduc dramatic zona de contact și arată cea mai rapidă îmbunătățire a respingerilor legate de lipire. Zgârierea a reprezentat 26 la sută și, în majoritatea cazurilor, cauza principală a fost o suprafață aspră a suportului, bavuri sudate sau o bară de sprijin deformată care s-a frecat de sârmă pe măsură ce stiva se extinde și se contracta. Deformarea bobinei la 14% urmează de obicei suprastivuirea sau utilizarea suporturilor cu suprafețe orizontale neuniforme. Decolorarea la 11 procente este în mod normal cauzată de fluxul de gaz blocat, care este un alt factor legat de purtător, deoarece zona deschisă a purtătorului determină cât de multă atmosferă ajunge în centrul bobinei. Restul de 7 la sută din defecte au fost urmărite la daune de manipulare în timpul transferului între bobinator, suport și cuptor, care este din nou o problemă de geometrie a suportului și compatibilitate cu dispozitivele de fixare. În termeni practici, aceasta înseamnă că o instalație ar putea reduce defectele totale de recoacere cu mai mult de jumătate prin simpla înlocuire a unui suport cu tavă solidă cu un coș ventilat corespunzător, cu contact redus, de aceeași amprentă. Îmbunătățirea nu este speculativă; mai multe procesoare cu care lucrăm au schimbat doar suportul și au păstrat același program de cuptor, iar respingerile lor de lipire au scăzut cu un ordin de mărime. Nuanța importantă este că designul suportului trebuie să se potrivească cu lățimea bobinei, diametrul exterior al bobinei și înălțimea de stivuire a acelei linii specifice; un suport care funcționează bine pentru sârmă fină poate fi complet greșit pentru tijă grea. Prin urmare, atunci când o fabrică raportează o creștere bruscă a defectelor de zgâriere, prima inspecție ar trebui să fie a suprafețelor purtătoare, nu a temperaturii cuptorului. Măsurarea regulată a planeității purtătorului și a stării marginilor de contact aparține aceleiași rutine de control al calității ca și calibrarea termocuplului cuptorului.
Deoarece mai mult de 80% dintre defectele comune de recoacere în loturi se regăsesc până la geometria suportului, ventilația sau starea suprafeței, optimizarea suporturilor este cea mai rapidă îmbunătățire a fiabilității cu costuri reduse disponibilă pentru recoacetoarele cu bobine de sârmă.
Tipuri comune de suporturi de recoacere pentru bobine de sârmă
Cinci modele de suport de bază acoperă majoritatea aplicațiilor de recoacere în loturi din industria sârmei. Alegerea dintre acestea depinde de dimensiunea bobinei, greutatea, temperatura de recoacere, cerințele de atmosferă și echipamentul de manipulare deja instalat în fabrică. Tabelul de mai jos rezumă principalele caracteristici ale fiecărui design.
| Tip de transportator | Constructii | Ventilatie | Capacitate de încărcare | Cel mai potrivit pentru |
|---|---|---|---|---|
| Suport din tablă de oțel perforată | Placă plată cu găuri rotunde sau fante, margini sudate, nervuri de rigidizare | 30-40% zonă deschisă | Medie spre mare | Recoacerea bobinei de uz general cu înălțimi moderate de stivuire |
| Cos din plasa de sarma sudata | Podea și părțile laterale din plasă, cadru de sârmă sudata, urechi de ridicare opționali | 50-60% zonă deschisă | Scăzut spre mediu | Sârmă fină, recoacere strălucitoare unde accesul la atmosferă este critic |
| Suport cadru turnat stivuibil | Grilă din fontă sau din oțel turnat rezistent la căldură cu stâlpi de stivuire integranți | 40-50% zonă deschisă | Înalt | Bobine de tijă grele, durată lungă de viață, cicluri de temperatură ridicată |
| Suport expandabil segmentat | Segmente reglabile care se blochează în jurul diametrului interior al bobinei | Depinde de distanța dintre segmente | Mediu | Dimensiuni multiple de bobine cu un singur accesoriu |
| Suport de fixare personalizat | Fabricat pentru a bobina diametrul interior, diametrul exterior și dimensiunile cuptorului | Personalizat | Personalizat | Geometrii speciale de bobine și sisteme automate de încărcare |
Suporturile din plăci de oțel perforate sunt cele mai comune, deoarece combină costul scăzut de producție cu o rezistență structurală bună. Zona deschisă este realizată cu găuri rotunde sau deschideri cu fante, de obicei distanțate astfel încât placa să păstreze suficientă rigiditate pentru a preveni lăsarea între suporturi. Aceste suporturi sunt un punct de plecare rațional pentru firele cu diametrul de peste 3 mm unde greutatea bobinei este semnificativă.
Coșurile din plasă de sârmă sudate oferă cea mai mare ventilație și cea mai mică amprentă de contact, ceea ce le face excelente pentru recoacere strălucitoare și pentru fire fine care se zgârie ușor. Principala lor slăbiciune este capacitatea limitată de încărcare: podelele din plasă se pot bomba sub stive grele, așa că sunt de obicei construite cu un cadru periferic și un inel de sprijin central. De asemenea, au nevoie de inspecții mai frecvente, deoarece intersecțiile individuale ale cablurilor se pot slăbi după multe cicluri termice.
Suporturile de cadru turnat stivuibile sunt opțiunea pentru sarcini grele. Structura turnată își menține forma la temperatură ridicată mai bine decât fabricațiile sudate, iar modelul grilajului oferă suport și ventilație consistente. Acestea costă mai mult inițial, dar în instalațiile cu tonaj mare durata de viață mai lungă scade de obicei costul pe ciclu de recoacere.
Transportatorii segmentați și personalizați servesc unor scopuri mai restrânse. Suporturile segmentate sunt convenabile pentru instalațiile care procesează o gamă largă de diametre de bobine, deoarece aceeași bază poate fi ajustată, mai degrabă decât să cumpărați un suport separat pentru fiecare dimensiune. Fixările personalizate sunt justificate atunci când cuptorul de recoacere are dimensiuni neobișnuite sau când o mașină de încărcare automată necesită o geometrie precisă a suportului.
| Scenarii de aplicare
| Accentul de selecție
|
Tipul de purtător potrivit este determinat de bobina cea mai grea din producție, ciclul cel mai fierbinte și sistemul de atmosferă; nu există un purtător universal care să funcționeze bine în toate condițiile.
Recoacerea materialelor purtătoare: proprietăți, temperaturi și economie
Selectarea materialului determină cât de mult își păstrează forma un purtător, cât de multă sârmă cade pe sârmă și cât costă suportul pe ciclu de recoacere. Tabelul de mai jos compară cele cinci familii de materiale utilizate cel mai des de producătorii și furnizorii de suporturi.
| Material | Temperatura maximă continuă | Comportamentul de oxidare | Cost relativ | Durata de viață estimată |
|---|---|---|---|---|
| Oțel carbon (Q235 / A36) | 550-600°C | Scad rapid peste 550°C | Scăzut | 2-4 ani în serviciu la temperaturi scăzute |
| Scăzut-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Scalare moderată, formează un strat protector de oxid | Mediu | 4-6 ani |
| Oțel inoxidabil 304 | 800-850°C | Rezistență bună la oxidare, cost moderat | Mediu-high | 6-8 ani |
| Oțel inoxidabil 310S / 309 | 1000-1050°C | Rezistență excelentă la oxidare la temperaturi ridicate | Înalt | 8-12 ani |
| Oțel turnat rezistent la căldură (bază Ni-Cr) | 900-1000°C | Structura excelentă, turnată rezistă la fluaj | Înalt | 8-12 ani |
Oțelul carbon este atractiv atunci când ciclul de recoacere rămâne sub 600°C. În aceste condiții, oferă rezistență și rigiditate adecvate la un preț de achiziție scăzut. Problema începe atunci când plantele împing temperatura ciclului mai mare sau prelungesc timpul de înmuiere, deoarece detartrarea rapidă îndepărtează secțiunea transversală a materialului și solzii se scad pe fir, provocând urme de suprafață care apar după trasare.
Oțelurile slab aliate rezistente la căldură sunt o actualizare comună. Costă cu aproximativ 30 până la 40 la sută mai mult decât oțelul carbon simplu, dar durează aproximativ de două ori mai mult în același serviciu, ceea ce le face de obicei mai ieftine pe baza costului pe ciclu. Sunt minimele recomandate pentru recoacerea discontinuă peste 650°C.
Suporturile din oțel inoxidabil, în special clasele 304 și 310S, sunt preferate atunci când pachetele mari de sârmă fină sunt recoapte în mod repetat, iar calitatea suprafeței este prioritatea principală. Inoxidabilul nu formează aceeași calcară ca oțelul carbon, astfel încât riscul ca particulele de calcar să se înglobeze în fir este mult mai mic. Costul mai mare al materialului este justificat de rate mai mici de deșeuri în liniile de recoacere strălucitoare.
Suporturile turnate rezistente la căldură sunt soluția premium pentru operațiunile care rulează cicluri continue de temperatură ridicată, cum ar fi recoacerea sârmei inoxidabile sau a sârmei arc de supapă. Structura lor turnată rezistă la fluaj mai bine decât tablele sudate, iar designul grilei minimizează punctele de contact. Fabricile care desfășoară două sau trei schimburi de obicei constată că purtătorii de turnare plătesc investiția inițială mai mare în decurs de optsprezece luni.
Unii producători oferă și suporturi din oțel carbon aluminizat. Învelișul din aluminiu oferă protecție la oxidare moderată în jur de 600 până la 650°C la un cost mai mic decât inoxidabilul. Acoperirea se degradează treptat, astfel încât purtătorii aluminizați sunt cel mai bine tratați ca opțiune de unică folosință pentru bobinele puțin încărcate.
Comparați materialele de transport în funcție de costul pe ciclu de recoacere, mai degrabă decât de prețul de achiziție; un suport mai scump rezistent la căldură se plătește adesea prin viață mai lungă și mai puține defecte de suprafață.
Cum să selectați suporturile de recoacere pentru bobinatoarele de sârmă
Selecția începe cu datele de proces, nu cu un catalog de produse. Înainte de a contacta un producător sau furnizor, colectați următorii parametri de funcționare pentru linia dvs.
- Diametrul exterior al bobinei, diametrul interior și înălțimea după înfășurarea bobinei
- Greutatea bobinei și greutatea totală maximă a unei stive încărcate complet
- Temperatura de recoacere, timpul de înmuiere și compoziția atmosferei cuptorului
- Dimensiunile interne ale cuptorului și metoda de încărcare (macara, împingător sau cărucior automat)
- Uniformitatea necesară pentru încălzire și abaterea de temperatură acceptabilă în interiorul stivei
- Echipamente de manipulare și traseul de transfer de la bobinator la suport la cuptor
- Numărul de schimburi de producție și durata de viață a transportatorului țintă
- Bugetul pentru achiziția inițială față de costul pe termen lung pe ciclu de recoacere
Odată definiți acești parametri, lucrați cu selecția într-o ordine structurată.
- Definiți stiva de bobine în cel mai rău caz: bobina cea mai grea, cea mai înaltă aranjament de stivuire și cel mai fierbinte ciclu pe care trebuie să-l supraviețuiască transportatorul.
- Calculați presiunea de contact la stratul inferior al bobinei folosind greutatea stivei împărțită la suprafața totală de contact a suportului.
- Alegeți un tip de suport care limitează zona de contact, menținând stabile marginile bobinei și împiedicând telescoparea.
- Verificați dacă zona deschisă a suportului se potrivește cu sistemul atmosferei cuptorului și cu debitul de gaz necesar.
- Comparați calitățile materialelor cu temperatura și atmosfera ciclului și selectați gradul cu cel mai mic cost pe ciclu.
- Confirmați compatibilitatea manipulării cu cârligele, furcile sau mașinile de încărcare existente ale macaralei.
- Stabiliți un program de inspecție și o strategie de piese de schimb cu furnizorul înainte de procesarea primului lot.
Când cumpărați suporturi de recoacere direct de la un producător, verificați dacă furnizorul produce suporturile din stoc de oțel certificat, dacă pot furniza certificate de material și dacă oferă grătare de rezervă, bare de susținere și stâlpi de stivuire pentru înlocuire ulterioară. Mulți cumpărători preferă să-și aprovizioneze purtătorii de la un singur producător care le furnizează și echipamentele de bobinare și recoacere, deoarece toleranțele dimensionale și recomandările de materiale rămân apoi consistente pe întreaga linie de proces. Dacă cumpărați în volum, un aranjament en-gros cu un producător de renume poate reduce considerabil costul pe unitate. Amintiți-vă că un suport este o unealtă consumabilă cu o durată de viață limitată; evaluați prețul de achiziție ca cost pe ciclu de recoacere, nu ca o cheltuială de capital unică.
Un proces de selecție disciplinat bazat pe cea mai grea bobină și pe cel mai tare ciclu va depăși întotdeauna achiziționarea celui mai ieftin suport de catalog; suportul trebuie să fie proiectat pentru condițiile reale ale cuptorului.
Integrarea suporturilor de recoacere cu echipamente de bobinare si recoacere
Pe o linie modernă de prelucrare a sârmei, purtătorul nu este singur. Bobina se desprinde din bobinatorul de sârmă, este transferată pe suport și apoi trece prin cuptorul de recoacere. Bobinatorul determină dimensiunile bobinei, tensiunea înfășurării și starea suprafeței firului pe măsură ce este așezat pe suport. Dacă bobinatorul produce bobine libere sau telescopice, purtătorul nu poate corecta acest lucru; dacă suportul are margini ascuțite, chiar și o bobină perfect înfășurată va fi zgâriată.
Punctul de integrare care contează cel mai mult este potrivirea dimensională dintre diametrul interior al bobinei și diametrul suportului suportului. O bobină cu un diametru interior de 500 mm ar trebui să se așeze pe un suport care o ține de orificiul interior fără a apăsa pe învelișurile exterioare. Suportul trebuie proiectat astfel încât bobina să fie susținută pe cel puțin două inele, permițând atmosferei să treacă prin orificiu pe parcursul întregului ciclu.
La sfârșitul etapei de recoacere, procesatoarele de cabluri de sârmă efectuează adesea operațiuni suplimentare de tratare finală, cum ar fi tăierea, topirea și conicizarea. În gama noastră de produse, mașina de recoacere și conicitate pentru cablu de sârmă RDQ1011 combină etapele de recoacere și formare a capetelor într-o singură operație, producând un capăt conic compact care nu se desface.
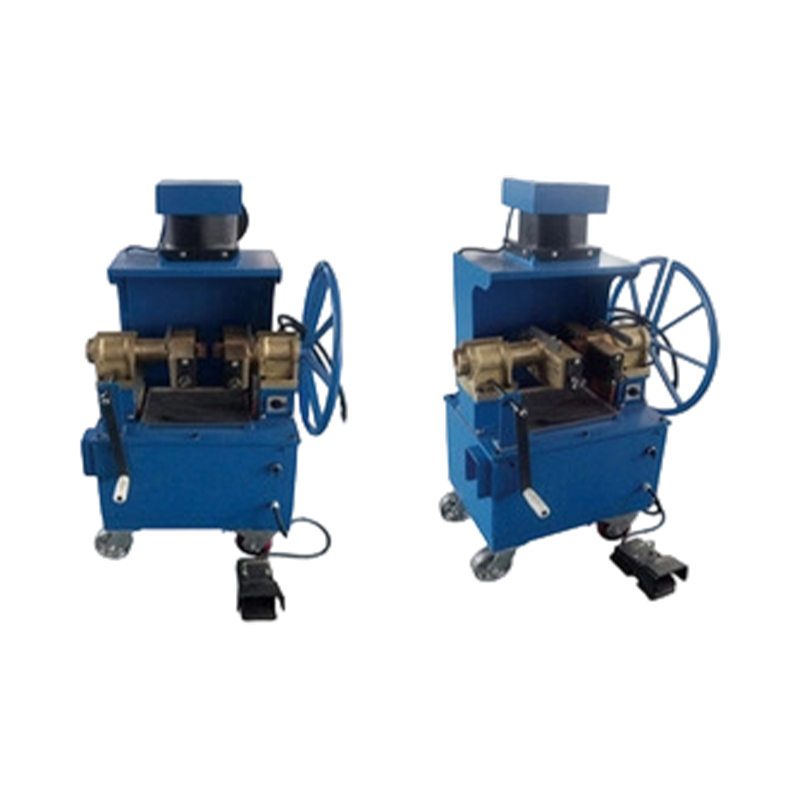 RDQ-1011 Mașină de recoacere și conicitate a cablurilor de sârmă Această mașină combină recoacerea și formarea capetelor într-o singură etapă, producând capete conice compacte, care nu se desfășoară. Se potrivește cablurilor de lift, mine și macarale, cu funcționare ușoară și consum redus de energie. Vizualizare produs →
Pentru partea de bobinare, mașina de înfășurare a cablului de sârmă XT1600 oferă înfășurarea controlată a cablului de sârmă pe role sau bobine cu tensiune reglabilă, astfel încât bobina să părăsească bobinatorul într-o formă curată, stabilă și să poată fi transferată pe suport fără deteriorarea marginilor.
 XT-1600 Mașină de bobinat cablu de sârmă Proiectat pentru înfășurarea controlată a cablului de sârmă pe role cu tensiune reglabilă, această mașină asigură bobine curate și stabile pentru un transfer în siguranță. Dispune de cuplu ridicat, reglare continuă a vitezei și măsurare precisă a lungimii. Vizualizare produs →
Atunci când programul de producție include recoacerea separată a unor capete specifice de cablu de sârmă fără reîncălzirea întregii bobine, mașina de recoacere a cablurilor de oțel RDQ1010 oferă operatorului o stație de lucru dedicată pentru acea sarcină, ceea ce reduce consumul de energie al cuptorului și scurtează lanțul procesului.
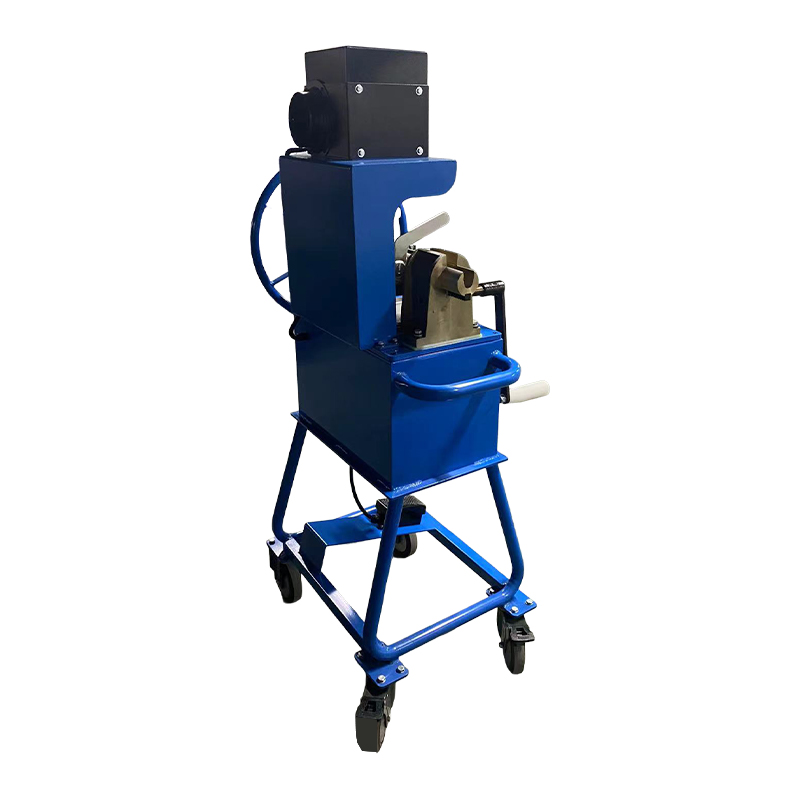 RDQ-1010 Mașină de recoacere cablu de sârmă de oțel Această stație de lucru dedicată de recoacere procesează capete specifice cablurilor de sârmă fără a reîncălzi întreaga bobină, reducând consumul de energie al cuptorului și scurtând lanțul procesului. Se ocupă de mai multe dimensiuni de frânghie fără înlocuirea pieselor. Vizualizare produs →
Prin alinierea selecției purtătorului cu ieșirea bobinatorului și echipamentul de finisare, un procesor creează un flux continuu de material: bobine stabile, transfer sigur, recoacere uniformă și geometrie consecventă a capătului. Acest flux îmbunătățește nu numai calitatea, ci și eficiența forței de muncă, deoarece operatorii petrec mai puțin timp reparând deteriorarea marginilor și resetând bobinele.
Lectură aferentă
Purtătorul este veriga de legătură dintre bobinator și cuptor; potrivirea dimensiunilor și modelului de susținere la ambele piese de echipament elimină familii întregi de probleme de manipulare și calitate.
Întreținerea și durata de viață a suporturilor de recoacere
Un suport de recoacere bine construit poate dura ani de zile, dar numai dacă instalația îl inspectează într-un program fix și repară mici daune înainte de a deveni o problemă de calitate. Purtătorii neglijați dezvoltă bavuri ascuțite, plăci de suport lăsate și depuneri grele de calcar care provoacă în mod direct defecte de zgâriere și decolorare.
Cea mai importantă activitate de întreținere este inspecția regulată a tuturor suprafețelor care ating firul. Bavurile și stropii de sudură trebuie șlefuite imediat. Barele de sprijin distorsionate trebuie îndreptate sau înlocuite înainte de următoarea încărcare, deoarece o bară deformată modifică distribuția presiunii în stiva de bobine și crește riscul de lipire.
| Frecvența | Articol de inspecție | Criterii de acceptare |
|---|---|---|
| După fiecare ciclu | Suprafețele de contact ale bobinei pentru acumularea de calcar și bavuri | Fără proeminențe care depășesc 0,5 mm |
| Lunar | Planeitate pe planul de sprijin | Abatere mai mică de 5 mm pe lățimea suportului |
| Trimestrial | Stare de sudare și fisuri vizibile | Fără fisuri vizibile mai lungi de 10 mm |
| Înainte de campaniile la furnal | Grosimea materialului la punctele de solicitare ridicată | Grosimea rămasă de cel puțin 70 la sută din original |
Metodele de curățare depind de material. Suporturile din oțel carbon pot fi curățate cu o perie de sârmă sau prin sablare în timpul opririlor programate ale cuptorului. Suporturile din inox și turnate rezistente la căldură sunt cel mai bine curățate prin sablare blândă sau decapare chimică pentru a evita deteriorarea stratului protector de oxid. Evitați stingerea cu apă a unui purtător fierbinte; șocul termic va distorsiona cadrul și îi va scurta durata de viață.
Lucrările de reparație trebuie efectuate cu material de umplutură care se potrivește cu metalul de bază al suportului. Utilizarea sârmei de sudură obișnuite din oțel moale pe un suport rezistent la căldură creează zone cu aliaje scăzute care se oxidează rapid și devin primele puncte de defecțiune. Un producător de încredere poate furniza tija de reparație corectă și poate, de asemenea, re-prelucra suprafața de sprijin atunci când lucrările de reparații acumulate au făcut ca suportul să fie neuniform.
Înlocuirea are loc atunci când apare oricare dintre următoarele condiții: subțierea materialului sub 70 la sută din grosimea inițială, fisuri repetate în sudurile portante, deformare permanentă mai mare de 5 mm pe planul suport sau pierderea zonei deschise din acumularea de calcar care nu poate fi îndepărtată prin curățare. Operarea unui suport uzat dincolo de aceste limite pune în pericol întregul stivă de bobine.
Întreținerea transportatorului este controlul calității, nu menaj; o inspecție de 30 de minute înainte de fiecare încărcare previne tipul de respingeri de lipire și zgâriere care șterg un întreg lot.
Întrebări frecvente: Suporturi de recoacere pentru bobinele de sârmă
Pentru ce se folosește un suport de recoacere pentru bobinatoarele de sârmă?Susține și separă bobinele de sârmă în timpul recoacerii în lot, previne lipirea și zgârierea, permite circulația atmosferei cuptorului în jurul și prin stiva de bobine și stabilizează stiva pentru ridicare și încărcare în siguranță a cuptorului. |
De ce bobinele de sârmă se lipesc împreună în timpul recoacerii?La temperatura de recoacere, suprafețele curate din oțel în contact direct se pot lega prin difuzie. Presiunea de compresiune a bobinelor stivuite crește gradul de contact, astfel încât reducerea zonei de contact prin proiectarea suportului este principala contramăsură. |
Din ce material ar trebui să fie fabricate suporturile de recoacere?Pentru cicluri sub 600°C, oțelul carbon este economic. Pentru temperaturi mai ridicate, se preferă oțelul slab aliat rezistent la căldură, oțelul inoxidabil 304 sau 310S sau aliajele turnate rezistente la căldură. Alegerea depinde de temperatura maximă a ciclului, atmosferă și durata de viață țintă. |
Câte bobine pot fi stivuite pe un suport de recoacere?Aceasta depinde de designul suportului, greutatea bobinei și înălțimea cuptorului. O regulă generală este de a menține sarcina stratului inferior sub limita de fluaj atât a sârmei, cât și a materialului purtător; patru până la șase bobine este comună pentru fire de dimensiuni medii. |
Cât durează un purtător de recoacere?Suporturile fabricate din oțel carbon durează de obicei doi până la patru ani la temperaturi scăzute, în timp ce suporturile turnate rezistente la căldură pot dura opt până la doisprezece ani. Practica de curățare și îngrijirea manipulării sunt la fel de importante ca și calitatea materialului. |
Pot fi utilizate suporturi de la un alt furnizor cu un cuptor existent?Da, cu condiția ca amprenta, înălțimea de stivuire, suprafața deschisă și calitatea materialului să se potrivească cu cuptorul și cu procesul. Un producător de renume va cere în mod normal desenul cuptorului și parametrii bobinei înainte de a produce suporturi. |
Purtătorii de recoacere afectează timpul ciclului?Semnificativ. Un purtător cu zonă deschisă limitată încetinește schimbul de atmosferă și transferul de căldură, ceea ce poate prelungi timpul ciclului cu 10 până la 20 la sută. Suporturile optimizate reduc deviația de temperatură în interiorul stivei de bobine și pot scurta ciclul fără riscuri pentru calitatea produsului. |
Cele mai multe probleme legate de transportator pot fi prevenite cu tipul corect, materialul, rutina de inspecție și un furnizor care înțelege întreaga linie de procesare a firelor.
Gânduri finale asupra suporturilor de recoacere pentru bobinele de sârmă
Purtătorii de recoacere sunt calii de lucru liniştiţi ai fabricii de prelucrare a sârmei. Ei văd fiecare ciclu, absorb orice variație de temperatură și suportă întreaga greutate a stivei de bobine, dar sunt adesea ultima componentă care trebuie revizuită atunci când ratele de defecte cresc. Dovezile din teren sunt consistente: geometria suportului, materialul și starea sunt diferența dintre un proces de recoacere stabil și unul care produce deșeuri intermitente.
Când selectați un purtător, începeți de la propriile date de proces, inclusiv cea mai grea bobină, cel mai fierbinte ciclu, tipul de atmosferă și ruta de manipulare de la bobinator la cuptor. Potriviți tipul și materialul de transportator cu acele numere, cumpărați de la un producător care poate certifica materialul și inspectați transportatorii într-un program fix. Costul unui purtător bine proiectat este o mică parte din valoarea bobinelor pe care le protejează.
Dacă operați o linie de prelucrare a cablurilor și aveți nevoie de echipamente pentru a finaliza lanțul, inclusiv bobinarea, bobinarea, recoacere, conicitate și presare, compania noastră furnizează mașini care sunt proiectate să funcționeze împreună cu aceeași logică de producție descrisă în acest articol. Puteți revizui gama de produse pe acest site sau puteți contacta echipa noastră de ingineri cu parametrii bobinei și desenele cuptorului.
Un suport de recoacere selectat corespunzător, combinat cu o întreținere disciplinată, poate reduce defectele de lipire și zgâriere cu mai mult de jumătate și este de obicei cea mai rentabilă îmbunătățire a fiabilității disponibilă pentru recoacetoarele cu bobine de sârmă.
PRODUSELE NOASTRE
Produse recomandate
Știri
-
-
Douăsprezece milimetri de cablu de sârmă, o sling finisată de 4,5 metri și o eroare de 10 mm la tăiere. Aceasta este secvența în care multe magazine de praștie o întâlnesc luni dimineața: ochiul...
READ MORE -
Imaginați-vă un atelier care tocmai a câștigat un contract pentru producerea a 120 de curele identice de cablu de sârmă, fiecare cu lungimea de 3,75 metri, cu un manșon de aluminiu prefașat la u...
READ MORE -
Un cap de bobinare este ansamblul rotativ care primește cablul de sârmă, capete de sârmă recoapte sau tija și le formează într-o bobină spirală strâns controlată. Pentru producătorii care produc...
READ MORE -
Un procesor de cabluri din Asia de Sud-Est a respins recent aproape 30% dintr-un lot recoacet, deoarece bobinele s-au lipit împreună, iar straturile exterioare au fost zgâriate fără reparații. P...
READ MORE
Rămâneți în legătură cu Xingtai.

Dacă aveți nevoie de echipamente hidraulice personalizate sau consultanță tehnică, vă rugăm nu ezitați să contactați echipa de vânzări și inginerie Xingtai.
Legături rapide
Categoria de produs
Contactați-ne
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Longgang Road, Gaogang Port Street, Taizhou City, China.
Drepturi de autor © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Toate drepturile rezervate. Producători de mașini hidraulice la comandă Fabrică de sârmă de sârmă cu ridicata

